Qu’est-ce que le meulage des rails ? Guide complet pour les opérateurs de voies ferrées
Un rail n'est pas une structure permanente. C'est un consommable qui s'use dès sa mise en service, et la partie qui s'use le plus rapidement est celle que l'on voit en regardant la voie : la surface de roulement du champignon du rail. Des ondulations apparaissent, des fissures apparaissent aux angles, le champignon s'aplatit et ne correspond plus à la forme des roues qui y circulent. Le meulage du rail est l'opération de maintenance qui permet de restaurer cette surface. Ce guide s'adresse aux personnes chargées de planifier, de spécifier et de valider ces travaux : ingénieurs de voie, responsables de la voie, planificateurs de flotte et d'entretien, et équipes d'approvisionnement qui achètent les meules. Il explique ce qu'est le meulage des rails, comment une passe de meulage enlève du métal, les différents procédés et leurs cas d'application, comment choisir les machines et les meules en fonction de la tâche, les paramètres qui déterminent le résultat, comment la validation est quantifiée, la consommation de ressources d'une campagne et les erreurs qui peuvent compromettre un meulage. Ce document est rédigé du point de vue de la production. RailwayCare fabrique 500 000 meules de meulage de rails Molaton par an, fournit des meules pour les trains de meulage, les rectifieuses d'aiguillages et les machines manuelles depuis 2004, et effectue des tests de contrôle qualité sur les voies de ses clients. Les données de terrain citées ci-dessous proviennent de ces programmes et sont attribuées à chaque étape. Note sur le champ d'application : cet article traite du meulage en tant que tel. Lorsque le fraisage et le rabotage des rails sont mentionnés, c'est uniquement pour marquer la limite entre ces procédés. Le meulage des rails consiste à enlever de manière contrôlée une fine couche d'acier de la tête du rail à l'aide de meules abrasives rotatives, afin de rétablir le profil transversal et la surface de roulement longitudinale dans un état défini. Deux mots résument cette phrase : contrôlé et définiUne passe de rectification est une opération de coupe à profondeur et angle spécifiques, visant un profil cible, et non un exercice de lissage général ; elle est jugée par rapport à une mesure plutôt qu'à l'aspect du rail après usinage. Cette distinction est importante car le meulage consomme une ressource non renouvelable. Chaque passe enlève du métal de base de la tête du rail, et la quantité pouvant être enlevée au cours de sa durée de vie est limitée. Les critères de réception habituels plafonnent l'enlèvement de métal de base par intervention à environ 0,5 mm, et toute la stratégie préventive d'un service d'entretien des voies modernes repose sur une utilisation raisonnée de cette ressource : de nombreuses passes superficielles sur toute la durée de vie du rail plutôt que quelques passes profondes. Une passe de meulage modifie le rail de trois manières distinctes, et un travail bien planifié prend en compte ces trois aspects simultanément. La question du profil est souvent sous-estimée. Un rail peut être parfaitement lisse et pourtant présenter un défaut : si la tête du rail s’est aplatie, la zone de contact se déplace vers l’intérieur, les contraintes de contact augmentent et il en résulte une nouvelle usure par fatigue sur une surface jamais touchée. C’est pourquoi, dans la plupart des cahiers des charges, le meulage du profil et le meulage de la tête du rail sont considérés comme des opérations distinctes de l’élimination des défauts, et pourquoi un programme de meulage est élaboré en fonction d’un profil cible plutôt que d’une liste de défauts. RailwayCare a traité en détail la restauration du profil dans un article séparé. rectification de profil de rail. Pour une analyse plus générale de la place du meulage dans un programme d'entretien des voies, consultez notre article de synthèse précédent. Garder le monde sur la bonne voie Le présent guide expose le contexte stratégique ; il approfondit les aspects techniques. L’ensemble des services de rectification et des gammes de produits est répertorié sur notre site web. Solution de rectification de rails page. Le meulage est dû à l'autodétérioration de l'acier des rails. Les sept familles de défauts les plus fréquentes dans les rapports d'inspection — ondulations, fissures et écaillage, écaillage et écaillage, usure latérale et en biseau, écrasement et affaissement, contusions et défauts de soudure — représentent plus de 80 % de tous les défauts de rails enregistrés sur les réseaux exploités par nos clients. L'ordre d'apparition de ces défauts dépend de l'usage de la voie. Le coût du maintien de ces défauts n'est pas seulement esthétique. L'ondulation et l'érosion du profil augmentent les forces dynamiques roue-rail, ce qui accélère la dégradation du ballast et des fixations, accroît la résistance au roulement et donc l'énergie de traction, génère des nuisances sonores et vibratoires, et aggrave la fatigue du rail. Une fois que la fatigue de contact due au roulement se développe, passant d'une fissure superficielle à un défaut transversal, le meulage n'est plus envisageable et le remplacement du rail devient la seule solution – pour un coût au mètre plusieurs ordres de grandeur supérieur à celui du meulage initial qui aurait permis de l'éviter. Il existe également une raison institutionnelle justifiant la place du meulage dans un plan de maintenance. Selon la réglementation chinoise en matière de maintenance des lignes ferroviaires conventionnelles, le meulage, le redressage et la réparation par soudure sont les trois méthodes reconnues pour le renouvellement des rails et des aiguillages. Le meulage est la seule de ces trois méthodes à traiter la surface de roulement de manière continue, plutôt que de corriger un défaut local existant. Les normes nationales pertinentes, notamment le cahier des charges d'utilisation des rails et la réglementation relative à la réparation des lignes conventionnelles, considèrent la gestion du profil comme une activité planifiée, et non comme une réaction à une défaillance. L'ondulation, qui constitue la famille de défauts la plus courante, fait l'objet d'une logique de traitement spécifique décrite dans notre guide. rectification des ondulations de rails. Une tête de rectification est une broche motorisée portant une ou plusieurs meules abrasives, présentées au rail selon un angle précis. La meule tourne à une vitesse de surface nominale (50 m/s étant la norme pour les meules de trains, et pouvant atteindre 40 m/s pour les meules à grande vitesse passives) et est en contact avec le rail. Dans la zone de contact, chaque grain abrasif exposé agit comme un outil de coupe microscopique, enlevant une fine couche d'acier. À mesure que les grains s'émoussent, le liant résineux s'use et les libère, exposant ainsi de nouvelles arêtes de coupe. Ce phénomène d'auto-affûtage explique pourquoi une meule coupe l'acier au lieu de le polir, et pourquoi la dureté de la meule est un paramètre et non une simple spécification : un liant qui retient ses grains trop longtemps provoque un glaçage et des brûlures, tandis qu'un liant qui les libère trop rapidement use prématurément la meule. La profondeur enlevée en une seule passe est faible. Une rectifieuse de rails moderne, fonctionnant à des cadences de production élevées, enlève une fraction de millimètre par passe : la documentation technique de l’Autech VM8000 12E, une machine à 12 têtes d’une puissance de 12 × 12 kW, indique un enlèvement de 0,2 à 0,3 mm en une seule passe à une vitesse de 300 m/h, avec une aspiration des poussières de 5 000 m³/h. La profondeur est donc cumulée sur plusieurs passes, le nombre de passes et les angles des têtes étant déterminés par le profil cible. Deux familles de machines mettent cela en œuvre différemment, et cette distinction est importante lors de la spécification d'un programme de rectification. La chaleur est la contrainte commune aux deux familles de meules. L'énergie de rectification se répartit aussi bien dans le rail que dans le copeau. Si une chaleur excessive est appliquée trop rapidement sur une petite surface, la couche superficielle subit un revenu ou une recristallisation. Le signe visible est une décoloration de la surface de fonctionnement : la bande bleue. Une bande bleue continue est considérée comme un défaut et constitue un critère de rejet standard lors de la réception, car la modification métallurgique sous-jacente peut rendre la surface plus dure et plus sujette aux fissures que le métal d'origine. Le choix de la meule et son comportement thermique sont ici essentiels : lors d'une analyse thermique sur banc à 3 600 tr/min, la meule composite a affiché des températures de 124 °C et 55 °C à ses deux positions de travail, contre 143 °C et 68 °C pour la meule importée testée simultanément dans les mêmes conditions et avec une qualité de rectification identique. En pratique, une campagne de broyage se déroule selon une séquence fixe, et le fait de sauter une étape est la raison la plus courante pour laquelle une tâche doit être répétée. Les spécifications utilisent le même terme pour plusieurs opérations différentes. Choisir le bon type d'opération détermine la profondeur, la machine, la qualité de la meule et le prix. Deux de ces types de rectification sont souvent confondus. La rectification préventive se définit par sa fréquence d'exécution, et non par la quantité de matière enlevée : elle est planifiée en fonction du trafic et de l'usure mesurée, et consiste à enlever délibérément très peu de matière à chaque intervention. La rectification corrective, quant à elle, se définit par son objectif, et sa profondeur est dictée par le défaut. C'est pourquoi une campagne corrective faisant suite à une longue période sans travaux préventifs coûte toujours plus cher au kilomètre qu'un programme préventif. Les travaux de profilage, symétriques ou asymétriques, se situent entre les deux et sont systématiquement guidés par le profil cible. La machine dont vous disposez détermine les capacités du programme de broyage. Les principales familles de machines en service sont : Le nombre de meules n'est pas un argument marketing. Un train de meulage à grande vitesse, équipé d'une rangée complète de 48 meules par côté, peut meuler en continu sur 10 à 15 km avant épuisement de son équipement. C'est précisément cette caractéristique qui le rend économique sur une longue section avec un créneau horaire réduit. À l'inverse, une machine manuelle à une seule tête, enlevant un collier de soudure, accomplit une tâche qu'aucun train ne peut réaliser. La plupart des réseaux matures utilisent les trois types de machines : le train pour les travaux de profilage et de prévention, la machine d'aiguillage pour les géométries complexes et les machines manuelles pour les finitions. Une liste complète des fabricants et des types de machines présents sur ce marché, avec les formats de roues utilisés par chacun, est disponible dans notre base de données. Répertoire des fabricants de rectifieuses de rails. La meule est l'élément qui entre en contact avec le rail, et la cause la plus fréquente d'un programme de rectification qui ne se comporte pas de manière prévisible est une meule qui ne correspond pas à la machine, à la tâche ou au profil que la machine essaie de réaliser. Une meule à train d'engrenages est un ensemble, et non un disque : un moyeu en aluminium moulé ou en fonte avec des trous de fixation pré-percés, le corps abrasif lui-même et un revêtement en fibre de verre autour du corps pour le protéger des éclats. Les meules à train d'engrenages se montent sur des goujons M10 et nécessitent un engagement effectif du filetage d'au moins 17 mm ; les meules pour machines manuelles utilisent des arbres M20, 5/8" ou M8. Le format est imposé par la machine et doit être scrupuleusement respecté, car la vitesse de coupe nominale – la valeur qui détermine la résistance de la meule au régime de fonctionnement – est une caractéristique de l'ensemble meule-machine. Au sein de ce format, c'est le mélange abrasif qui détermine la performance. La différence est mesurable et non pas marketing. Dans une étude comparative du programme de transport exceptionnel de Shenhua : Une meule fabriquée avec un grain moins cher est moins coûteuse à l'achat et, sur des rails tendres pour des charges légères, parfaitement adaptée. Sur des rails à tête trempée, dans des courbes à faible rayon ou pour des charges lourdes, elle s'émousse, se vitrifie et brûle, et les économies réalisées sont rapidement dépensées. Le type de meule, la dureté du liant et la granulométrie sont donc adaptés à la machine et à l'application (vitesse du véhicule, puissance du moteur, géométrie de la tête de meulage et type de rail) plutôt que d'être choisis par défaut dans un catalogue. Chaque dimension et chaque caractéristique de qualité d'une meule sont vérifiables : tolérances dimensionnelles de ±2,0 mm sur le diamètre extérieur (±1,0 mm pour les calculs à grande vitesse), ±1,5 mm sur l'épaisseur, parallélisme à l'intérieur 0,4 mm et coaxialité à 0,5 mm près ; équilibrage selon les classes de déséquilibre G1 ≤ 30 g ou G3 ≤ 34 g ; et conformité à la norme JB/T 11431-2020 pour les meules utilisées sur rail, GB 2494-2014 pour la sécurité des abrasifs agglomérés, GB/T 2492 pour le déséquilibre et GB/T 2493 pour les essais de résistance à la rotation. Quatre paramètres déterminent si une passe de meulage élimine le défaut proprement ou endommage le rail. Ces paramètres interagissent, c'est pourquoi modifier l'un sans les autres entraîne une dérive des programmes. Il est plus utile de voir à quoi ressemblent les programmes réels lorsque les paramètres sont corrects qu'une règle empirique. Voici donc l'ensemble de paramètres des campagnes où Molaton Les performances des meules ont été mesurées sur les pistes des clients. Les chiffres présentés correspondent à des données économiques de consommation et non à des prix, seul critère permettant une comparaison objective de deux programmes de rectification. La dernière ligne illustre parfaitement l'importance du respect des paramètres. L'utilisation de meules neuves et existantes sur des têtes alternées de la même machine, sur le même rail et à la même vitesse, a permis une comparaison directe, et non une simple affirmation : une consommation de 0,079 à 0,151 mm par 100 m de passe contre 0,059 à 0,095 mm pour les meules en service. L'enlèvement de matière, d'après le scan du profil, est de 0,193 à 0,222 mm au niveau de la couronne, de 0,142 à 0,241 mm sur la zone intérieure du rail et de 0,165 à 0,326 mm sur la zone extérieure. Une consommation légèrement supérieure à vitesse de coupe plus élevée est le compromis attendu ; c'est le résultat qui importe, et non le chiffre de consommation en lui-même. L'acceptation se définit par le fait que le meulage des rails soit soit une activité de maintenance planifiée, soit une simple opinion. Les critères ci-dessous permettent de finaliser les interventions sur les réseaux où nos produits sont utilisés, et chacun d'eux est mesurable. La vérification sur le terrain suit la même logique. Lors de la campagne de Jiangmen de 2026, l'acceptation s'est basée sur la rugosité mesurée — toutes les mesures étant inférieures à 10⁻⁵ µm. 10 μm, la plupart entre 2 et 4 μm — l'absence d'une bande bleue continue et l'enlèvement de métal confirmé par un scan de profil plutôt que par le jugement de l'opérateur. Lors d'un précédent essai dans le métro de Chengdu, les pièces ont été évaluées selon la norme nationale de rugosité et ont obtenu un score de 90 points, synonyme de réussite. Lorsque des données d'acceptation sont disponibles avec ce niveau de détail, les preuves nécessaires pour justifier le prochain intervalle de rectification sur la base de faits plutôt que sur la tradition le sont également : pour l'aspect surface de l'acceptation, voir notre article sur meulage des têtes de rail. La plus grande difficulté d'un programme de meulage se concentre sur une petite portion de la piste. Aiguillages et passages à niveau. La géométrie change continuellement au niveau de l'aiguillage, et certaines parties de l'ensemble — le nez de croisement, les zones autour du rail d'aiguillage — sont soumises à des restrictions de démontage. La bande de contact cible diffère également selon la classe de trafic : sur les aiguillages à grande vitesse, la bande de roulement est maintenue à environ 25–30 mm, tandis que les zones de manœuvre conventionnelles et pour charges lourdes couvrent une plage plus large d'environ 35–40 mmLes travaux d'aiguillage sont également un domaine où le passage de relais entre machines doit être planifié et non improvisé. La meilleure pratique consiste à mesurer le profil du rail pour 5 à 10 m De part et d'autre du point d'arrêt de la grande machine, comparez les deux et élaborez le plan de la petite machine à partir de la différence ; le résultat mesuré dans un cas à grande vitesse a été une réduction de l'amplitude d'accélération latérale de la carrosserie d'environ 0,20 entre 0,04 et 0,08 m/s². Courbes. Les courbes nécessitent deux profils différents, et non un seul. La partie haute subit l'usure au niveau de l'angle de la jauge et la fatigue de contact, tandis que la partie basse subit l'aplatissement du bombage. Une passe symétrique ne permet pas d'obtenir les deux profils optimaux. La rectification asymétrique applique une passe plus importante au niveau de l'angle de la jauge de la partie haute. Voici un résultat représentatif pour une courbe de 800 m rayon de courbure sur 6 passages : une coupe maximale de 0,3 mm du côté extérieur du rail à jambe haute et 1,8 mm sur la face intérieure, reflétant la différence d'usure entre les deux jambes. Notre article sur Meulage des rails pour voies courbes décrit intégralement la technique asymétrique. Soudures et réparations. Une soudure est par nature un défaut géométrique local, et sa finition constitue une opération de rectification à part entière. Le paramètre déterminant est la longueur de rectification — la distance sur laquelle s'étend la passe de finition de chaque côté de la soudure, le long du rail — car une rectification trop courte crée un décalage qui sollicite le pied de la soudure, et une passe trop longue gaspille la profondeur de passe. Les soudures aluminothermiques et les soudures par étincelage diffèrent par la quantité de métal à enlever et par le comportement de la zone finie sous trafic ; le processus complet, de la géométrie de la soudure à la réception, en passant par la finition, est décrit dans notre guide. Soudage et meulage des rails. On parle souvent du coût du meulage comme si la meule était le poste de dépense principal. Or, ce n'est pas le cas. Une opération de meulage consomme, par ordre d'importance décroissante : le temps machine et le personnel, la période d'immobilisation et la réduction du trafic qu'elle engendre, les consommables (meules ou pierres à meuler), les opérations de mesure et de contrôle, ainsi que la logistique d'acheminement des meules jusqu'à la machine. Si les consommables sont mis en avant, ce n'est pas tant en termes de part du budget que de coût : la meule détermine le nombre de passes nécessaires et donc le temps machine requis, et c'est précisément ce temps machine immobilisé qui représente le poste de dépense le plus important. C’est pourquoi, pour une comparaison productive entre deux meules ou deux programmes de rectification, il ne faut pas se baser sur le prix unitaire de la meule, mais sur le coût par unité de travail effectuée. Le calcul est simple et fonctionne dans les deux sens : une meule avec un indice d’achat plus faible, qui couvre un nombre de kilomètres de passage nettement inférieur, peut augmenter le coût total de la campagne, et inversement. Voici les chiffres de nos programmes de terrain, exprimés en consommation par unité de voie : Deux leviers découlent directement de ce tableau. Le premier est le choix du régime : un programme préventif coûte moins cher par intervention et, surtout, consomme plus lentement le budget limité de profondeur de rectification du rail qu’une rectification corrective qui doit traquer les défauts. Le second est la mesure : un programme qui enregistre le nombre de kilomètres parcourus par millimètre de roue usée connaît le coût réel de la rectification par kilomètre de voie et peut exiger un fournisseur sur la base de tests plutôt que sur la base d’une simple affirmation. Dès lors, la réponse honnête à la question « Combien coûte la rectification ? » est un chiffre mesuré sur votre réseau, selon vos paramètres, et non un prix catalogue. Pour le détail du calcul du coût par kilomètre, y compris les éléments du budget qui n’ont rien à voir avec les roues, consultez notre article sur coût du meulage des rails par kilomètreLes données commerciales sont délibérément exclues de ce guide ; les comparaisons ci-dessus sont des indices de consommation et de mode de vie, proposés afin que vos propres mesures puissent être comparées à un point de référence. Il existe trois modèles de livraison sur ce marché, et le modèle approprié dépend de la densité du trafic, des fenêtres de possession disponibles, de la taille et de l'âge de la flotte existante et du niveau de compétences en broyage disponibles en interne. Trois modèles de prestation prédominent. Vous pouvez gérer votre propre parc de machines et acheter des meules sur mesure ; vous pouvez faire appel à un prestataire qui fournit la machine, le personnel et les consommables ; ou vous pouvez opter pour une solution hybride où un sous-traitant prend en charge les travaux principaux ou à grande vitesse, tandis que vos propres machines et outils manuels gèrent les aiguillages, les soudures et les opérations de suivi. Le choix du modèle le plus adapté dépend de la densité du trafic, des périodes d'immobilisation disponibles, des capacités de votre parc de machines et de vos compétences internes en matière de meulage. Les trois modèles, leurs clauses contractuelles et les données d'acceptation que l'acheteur doit exiger sont détaillés dans notre guide. services de rectification de rails. Quel que soit le modèle applicable, l'acheteur spécifie un résultat (un profil et un état de surface) et doit exiger du fournisseur des preuves mesurables pour les deux. Cela implique de demander les tests sur lesquels repose toute affirmation concernant la durée de vie, les données de tolérance et d'équilibrage des roues fournies, les certificats et rapports d'essais, ainsi que la méthode de mesure du profil utilisée lors de la réception. Notre guide évaluation et sélection des entreprises de rectification de rails décrit en détail le cadre d'évaluation, y compris les questions qui permettent de distinguer un spécialiste du meulage d'un opérateur de machine. Une fraction de millimètre. Les machines de production annoncent une profondeur d'enlèvement en une seule passe de l'ordre de 0,2 à 0,3 mm à une vitesse de travail d'environ 300 m/h. La profondeur nécessaire pour éliminer une ondulation ou une indentation est obtenue en plusieurs passes à différents angles d'inclinaison. En pratique, ce qui importe, ce n'est pas la profondeur d'une seule passe, mais la profondeur cumulée à la fin de la séquence, comparée au profil cible. L'usinage doit atteindre la profondeur maximale du défaut, plus une petite marge, sans aller plus loin. Les procédures d'acceptation courantes limitent l'enlèvement du métal de base à environ 0,5 mm lors d'une intervention unique, et le meulage préventif reste volontairement de l'ordre du dixième de millimètre. Le surusinage est le moyen le plus rapide d'épuiser la profondeur restante du rail et de créer simultanément une bande bleue. En fonction du trafic et du taux d'usure mesuré, et non du calendrier, l'intervalle d'entretien doit être suffisamment court pour que la fatigue de la chaussée ne dépasse jamais le programme prévu. Sur les lignes à grande vitesse et de transport de marchandises lourdes, cela implique des passages fréquents et peu profonds. Cet intervalle est déterminé par le taux d'usure enregistré et la profondeur de chaussée enlevée lors de la dernière intervention ; sans données, il devient une estimation et tend à être trop long. Le meulage correctif est défini par le défaut à éliminer ; sa profondeur est donc déterminée par le point le plus profond de ce défaut. Le meulage de profil, quant à lui, est défini par la forme à restaurer ; sa profondeur est donc généralement moindre et plus uniforme sur toute la section. Une opération de meulage correctif qui néglige le profil laisse une culasse lisse mais de forme incorrecte, et le défaut réapparaît rapidement. Sur les voies ferrées à usage intensif, la meule doit résister à des charges par essieu élevées et à l'acier trempé sans se glacer. Cela implique l'utilisation d'un abrasif dur et résistant – l'alumine de zircone plutôt que l'alumine blanche ou l'alumine brune calcinée – lié par une résine renforcée de fibres de verre, au format et à la vitesse nominale requis par la machine. La comparaison des abrasifs est mesurable : l'alumine de zircone présente une résistance à la compression de 308,0 MPa et un rapport de meulage de 41,0, contre 103,2 MPa et 11,9 pour l'alumine blanche. À l'aide d'un appareil de mesure de profil, la forme mesurée de la tête est comparée à la cible zone par zone, et non à l'œil nu. Les contrôles complémentaires comprennent une règle de 1 m et un jeu de cales d'épaisseur pour vérifier l'écart longitudinal (0,3 mm ou moins), une mesure de la rugosité de surface (Ra ≤ 10 μm), un contrôle visuel de la continuité de la bande bleue et les rapports de passage indiquant la quantité de métal enlevée. Oui, et c'est là le principal argument en faveur du meulage préventif. Les fissures qui ne se sont pas propagées dans la culasse peuvent être éliminées par meulage jusqu'à la surface propre, et des passes superficielles et fréquentes permettent de prévenir l'amorçage des fissures. Le risque réside dans une seule passe profonde effectuée trop tard : la fissure s'est alors propagée, le meulage ne peut plus l'atteindre et la pièce doit être remplacée. Ce calcul est effectué sur votre circuit en fonction de vos paramètres, et non à partir d'une liste. Le temps machine et sa disponibilité sont les facteurs prépondérants ; les roues sont l'élément qui influe le plus sur le temps machine nécessaire, et la comparaison objective entre deux programmes repose sur le coût par unité de surface de voie. Ce guide exclut volontairement les données commerciales ; les indices de consommation et de durée de vie mentionnés ci-dessus permettent de comparer vos propres mesures. Si vous spécifiez un programme de rectification, choisissez un format de meule pour une machine ou essayez de comprendre pourquoi un système existant ne donne pas le profil demandé, envoyez-nous les détails suivants : type et format de la machine, section et qualité du rail, classe de service, profil cible et critères d’acceptation. Les meules de rails Molaton sont fabriquées par RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) — 500 000 meules par an, disponibles pour les trains de meulage, les rectifieuses d'aiguillage, les rectifieuses passives à grande vitesse et les machines manuelles — avec un abrasif en alumine-zircone sur un liant résine et un renfort en fibre de verre, équilibrées à G1 ≤ 30 g et conçues pour une vitesse de 50 m/s. ISO 9001:2015 et ISO 45001:2018 Certifications : certification CRCC, examen technique par l’Académie chinoise des sciences ferroviaires et rapport indépendant du Centre national d’inspection de la qualité des abrasifs. Fondée en 2004, notre entreprise, la première en Chine à fabriquer des meules de meulage ferroviaire dédiées, préfère se baser sur un nombre de kilomètres de passage mesuré plutôt que sur une simple affirmation. RailwayCare — votre partenaire professionnel en matière de rectification de rails, avec des meules Molaton éprouvées sur le terrain sur les lignes à grande vitesse, de transport lourd et de métro depuis 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – votre partenaire professionnel en matière de meulage de rails, avec des meules Molaton éprouvées sur le terrain sur les lignes à grande vitesse, de transport lourd et de métro depuis 2004.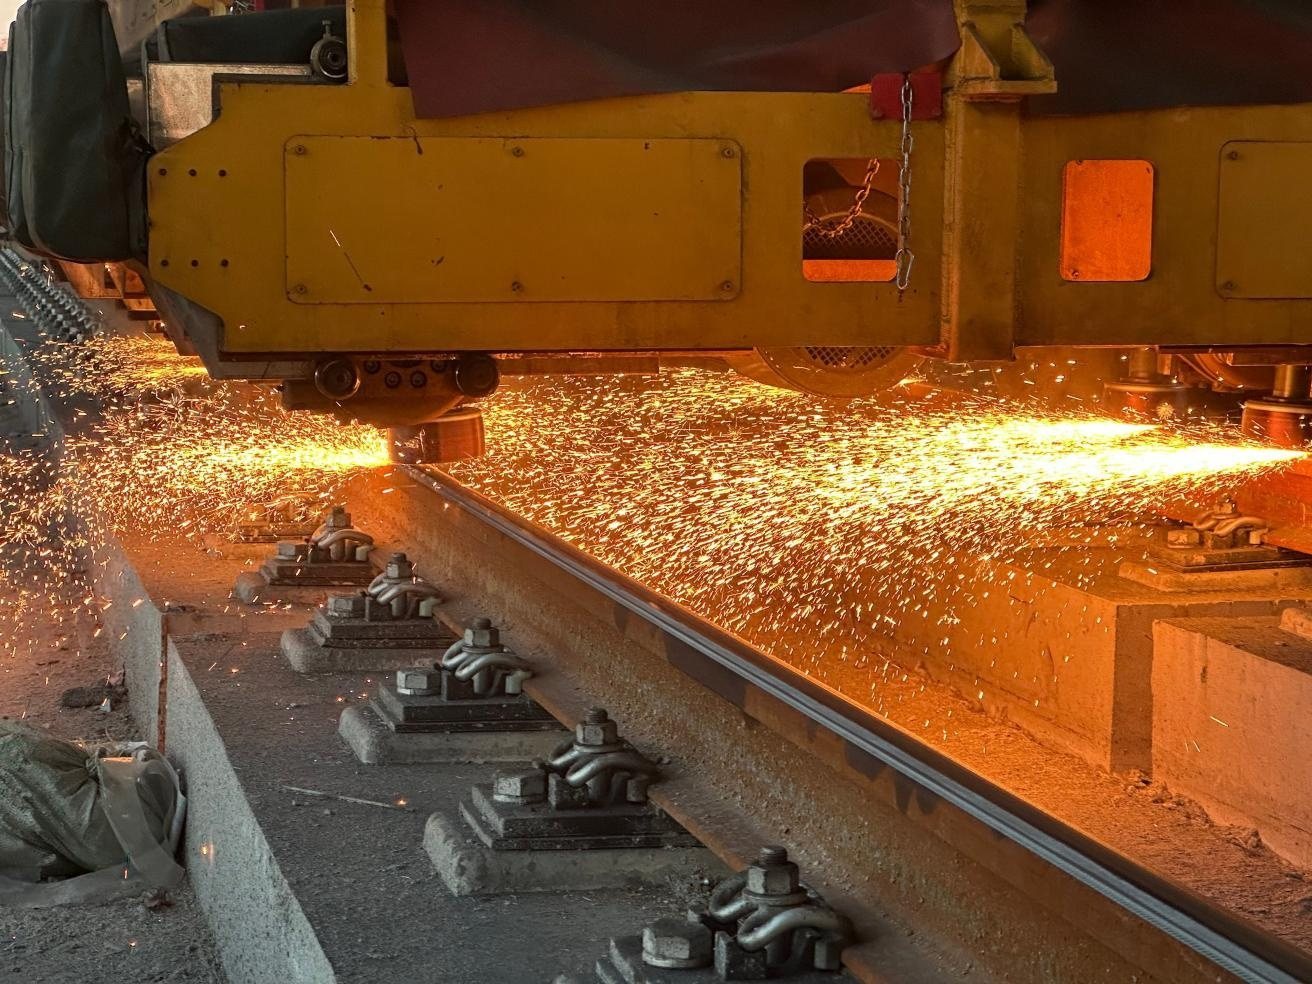
Qu’est-ce que le meulage des rails ? Une définition à l’usage des ingénieurs ferroviaires.
Qu'est-ce qui a changé ? Ce que cela signifie en pratique Comment cela se mesure Surface longitudinale Élimine les ondulations, les saillies des collerettes de soudure, les indentations, les accumulations de soudure et les marques cycliques laissées par un meulage antérieur. Déviation sous une règle de 1 m et une jauge d'épaisseur ; rugosité de surface Ra ; longueur d'onde et profondeur de la corrugation Profil transversal Rétablit la forme du champignon du rail, y compris le rayon de courbure du coin de l'écartement, de sorte que le contact roue-rail se situe là où la conception le prévoit. Profil mesuré par rapport au profil cible, zone par zone sur toute la tête État de surface Élimine les matériaux fissurés et sur-roulés, y compris la couche endommagée qui se forme dans des conditions de contact sévères. Inspection visuelle et magnétique de la surface finie ; absence de bande bleue continue 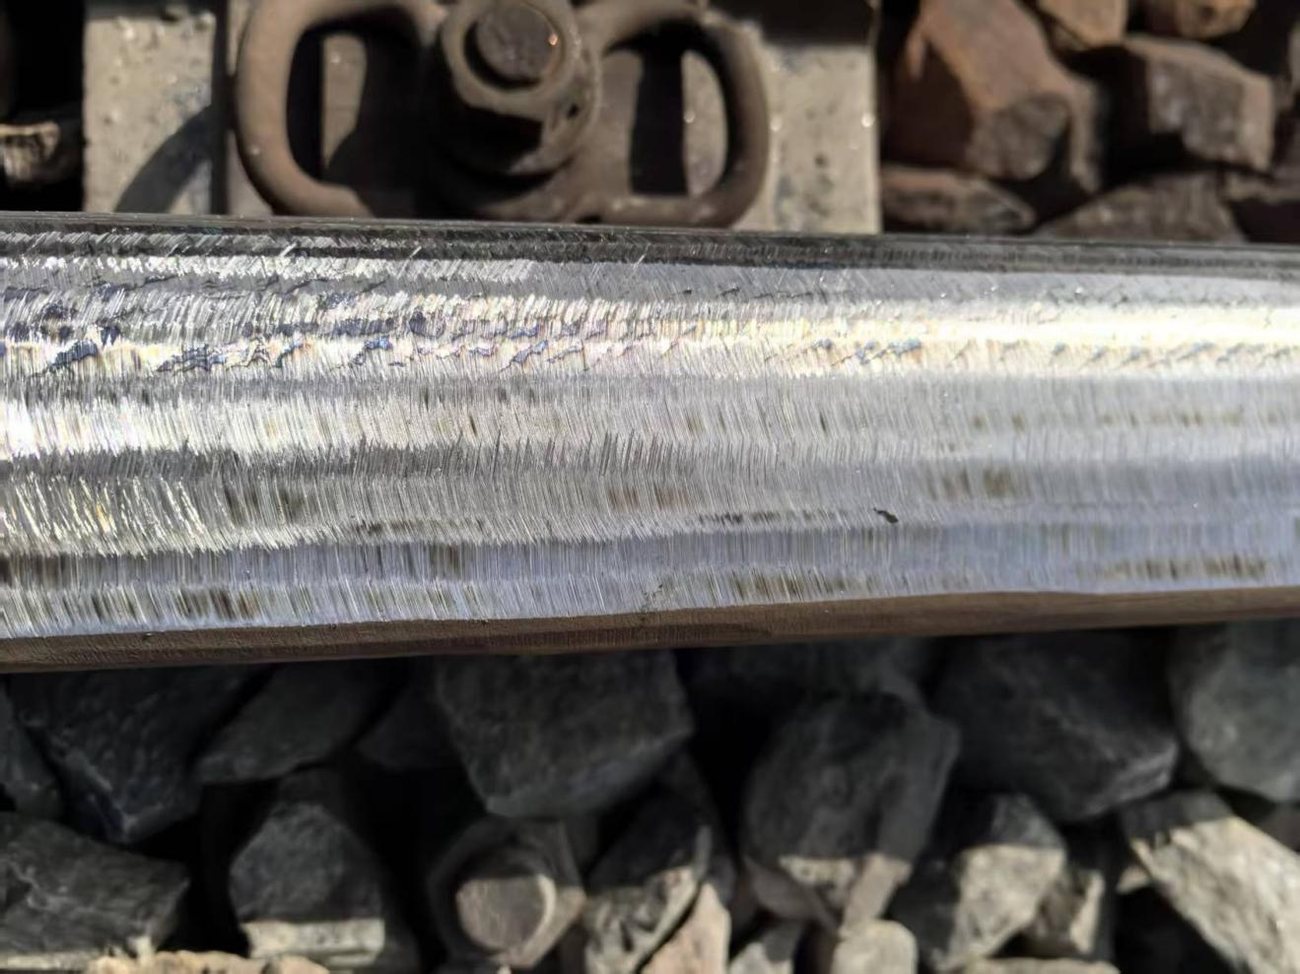
Pourquoi les rails sont-ils nivelés ? Les défauts à l’origine des retards.
Catégorie de piste Mode de dégâts dominant À quoi ça ressemble Ce que le broyage permet d'y remédier Passager à grande vitesse fatigue de contact par roulement Des fissures apparaissent au niveau du coin de la jauge, avec un écaillage de la couche superficielle. Élimine la couche fissurée avant que les fissures ne se propagent vers la tête ; maintient un profil qui répartit la pression de contact transport lourd Écrasement, écaillage, écaillage sous des charges d'essieu élevées Tête aplatie, métal extrudé au-dessus du coin de la jauge, écaillage de la surface Restaure la forme de la tête ; élimine la surface fatiguée avant l'étalement du projectile Circulation mixte Ondulations et usure irrégulière Motifs d'ondes périodiques à des longueurs d'onde caractéristiques Il coupe la vague à son point le plus profond lors du premier passage, puis nivelle la surface. Transports urbains, courbes à faible rayon (inférieur à environ 1000 m) Usure latérale des coins de jauge, ondulation Le métal est usé sur la partie haute du pied, des ondulations se forment sur les deux parties. Meulage asymétrique : un profil différent pour chaque jambe Comment fonctionne réellement une passe de meulage
Broyage actif broyage passif Comment la tête est chargée Les moteurs d'entraînement appliquent une pression de meulage contrôlée, l'angle étant défini pour chaque tête. Les pierres sont pressées contre le rail par le poids et la géométrie de la machine, sans commande d'entraînement individuelle. Plateformes typiques PGM-48 / PGM-96C (classe GMC-96X), GMC96B, GMC16A, broyeurs d'aiguillage Les trains de broyage à grande vitesse tels que le HSG-CITY et le KGM-80J vitesse de la surface de la roue Environ 50 m/s 0 à 40 m/s Vitesse de fonctionnement de la machine Généralement de 7 à 16 km/h Jusqu'à la vitesse de la ligne Force Élimination profonde et précise ; contrôle total du profil Couverture rapide de longs tronçons de voie, faible perturbation de la circulation Limitation Lent ; nécessite une possession Enlèvement superficiel par passage ; moins efficace pour attaquer un défaut local profond Le processus de rectification des rails, étape par étape
Types de rectification de rails et leurs applications
Taper But Profondeur et passes Plateforme typique Déclenchement rectification (réparation) Éliminer complètement un défaut existant (ondulation, écaillage, affaissement, indentation). Le plus profond des trois ; le nombre de passages est déterminé par le point le plus profond du défaut. Train de broyage avec têtes actives Les mesures des défauts atteignent les limites d'intervention des règles de réparation rectification de profil (forme) Rétablir la forme transversale de la tête conformément au profil de conception Peu profonde à moyenne, uniforme le long de la section Train de broyage, multi-têtes avec têtes inclinées Déviation du profil, usure des coins de la jauge, bande de contact mal positionnée Meulage préventif Maintenir le rail en avance sur l'apparition des défauts ; gérer la fatigue de surface Peu profond, uniforme, fréquent Train à grande capacité ou train passif à grande vitesse Intervalle programmé en fonction du trafic et du taux d'usure mesuré rectification asymétrique (courbe) Appliquez un profil différent aux segments haut et bas d'une courbe. Moyen, avec la plus grande découpe sur le coin de jauge de la jambe haute Train de broyage avec commande de tête indépendante Usure latérale et fatigue des angles de jauge sur les courbes à faible rayon Meulage local et de soudure Rétablir la géométrie au niveau des soudures, des réparations et des défauts isolés que le train ne peut pas corriger. Profondeur locale déterminée par la saillie ou le défaut Machine manuelle ou portable Saillie de soudure, accumulation de réparation, contusion isolée broyage de l'échafaudage Corriger le profil au niveau des aiguillages, des croisements et des zones de transition Moyen, limité par les zones où le métal ne peut pas être retiré rectifieuse d'atelier, grande machine et petite machine Bande de contact et écart de profil dans la zone de virage ; plaintes concernant le confort de conduite Machines de broyage et trains : choisir la bonne plateforme
Classe de plateforme Exemples têtes de broyage Où il est utilisé Format de roue Train de broyage à grande capacité Meuleuses de rails Loram, Speno, Harsco ; PGM-48, PGM-96C (classe GMC-96X) 48 à 96+ pierres, actif Ligne principale, transport de marchandises lourdes, grande vitesse, longs tronçons 260 × 90 × 154 mm, 260 × 90 × 153 mm, 260 × 83 × 152 mm Train de broyage de capacité moyenne Classe GMC96B (roues de type G3), GMC16A à double alimentation 48 à 96 Lignes principales et régionales ; le pilier de nombreux réseaux 250 × 75 × 150 mm, 180 × 105 × 90 mm train passif à grande vitesse HSG-CITY, KGM-80J Ensembles de pierres continues Longues longueurs à vitesse de ligne ; travaux de profilage préventifs avec possession minimale calculs de Φ119–122,5 × 71,5–74,5 mm, 0–40 m/s Aiguillage et broyeur de manœuvre Harsco RGH20C et machines d'aiguillage équivalentes Têtes plus petites et multi-angles Aiguillages, passages à niveau, travaux en zone réglementée 280 × 25,5 × 116 mm, 150 × 80 × 5/8", 150 × 77 × M20, 150 × 27 × 92 mm Fonctionnement manuel et portable Machines Geismar, Robel et similaires 1 à 2 Finition des soudures, détection des défauts isolés, suivi après le passage du train Roues de format 150 et 125 mm sur arbres M20 / M8 / 32 mm Profils cibles et sélection des meules
Famille de machines Format de roue Notes Harsco PGM-48, PGM-96C 260 × 90 × 154 mm Moyeu en aluminium, alumine de zircone, grain 16, 50 m/s Classe G1 (GMC-96X, PGM-96C) 260 × 90 × 153 mm Moyeu en aluminium, 50 m/s Speno / CRRC GMC96B (classe G3) 250 × 75 × 150 mm Spécifications utilisées lors de la campagne de transport lourd de Shuohuang Speno GMC16A, train de broyage à double alimentation 180 × 105 × 90 mm Moyeu en aluminium renforcé de fibres de verre Voitures de broyage Loram 260 × 83 × 152 mm Abrasif composite, grain 16, 50 m/s train de broyage Mecno 350 × 60 × 127 mm, 350 × 50 × 127 mm, 350 × 35 × 127 mm, 350 × 25 × 127 mm Zircone alumineuse ; la pierre de 25 mm pèse 12,88 kg Machine d'aiguillage Harsco RGH20C 280 × 25,5 × 116 mm, 150 × 80 × 5/8", 150 × 77 × M20 Moyeu en fer renforcé de fibres de verre Classe de meulage d'aiguillage G6 150 × 27 × 92 mm travail de profil de participation Passif haute vitesse (HSG-CITY, KGM-80J) Φ119–122,5 × 71,5–74,5 mm Alumine de zircone, 0–40 m/s Type abrasif Résistance à la compression Rapport de broyage alumine de zircone 308,0 MPa 41.0 Alumine brune calcinée 124,0 MPa 22.4 Alumine blanche 103,2 MPa 11.9 Paramètres qui déterminent le résultat
Paramètre Réglage trop bas Réglage trop élevé vitesse de travail de la machine Un temps de contact plus long augmente l'apport de chaleur local ; risque de brûlure sur un rail mou Moins de métal est enlevé par passage ; davantage de passages sont nécessaires et le profil risque de ne pas être atteint dans le temps imparti. Puissance de tête / force aérodynamique La meule s'use sans couper ; la surface est polie plutôt que rectifiée, et les dommages dus à la fatigue persistent. Surcharge du moteur et de la broche ; risque de brûlure, d’endommagement de la roue et d’apparition d’une bande bleue sur la tête. Qualité de la meule (dureté du liant) La roue s'use rapidement, le contrôle dimensionnel est perdu lors des changements, la consommation augmente Les grains restent trop longtemps sur le plateau, les roues se vitrifient, la chaleur s'accumule et des marques de roues apparaissent périodiquement sur le rail. Profondeur par passage Le défaut n'atteint pas sa profondeur maximale et réapparaît en quelques semaines ; la surface peut s'écrouir. Découpe excessive dans le métal sonore, le groupe bleu et consommation prématurée du budget de profondeur du rail Programme Rail et droits de douane Paramètres de fonctionnement Résultat Bureau de Nanning, GMC-96X, 2022 Ligne principale mixte, possession nocturne de 2 heures Paramètres de production standard 18,72 km de parcours parcourus en une seule période de 2 heures Ligne Yiyang, 2023 Transport lourd, 68 km, 40 Mt/an, 60 kg/m d'U71Mn et d'U75V 12 km/h, 15,6 kW 145 km parcourus avec une consommation moyenne de 25,45 mm = 5,7 km parcourus par mm Ligne Shuohuang, 2023 Transport lourd, 75 kg/m en montée et 60 kg/m en descente 15 km/h, 13,8 kW 172,8 km parcourus avec une consommation moyenne de 34,67 mm = 4,98 km parcourus par mm Ligne à grande vitesse Hefei-Wuhan, PGM-96C 07701 Moteur haute vitesse, 3600 tr/min 16 km/h, 68 % de puissance (20,4 kW), 260 × 90 × 154 mm à 50 m/s 4,28 km de passage par mm contre 3,27 pour la roue actuelle (1,31×) ; 214,22 km de passage par roue en moyenne Jiangmen, Loram grinder car DM01, 2026 Charge lourde, 80 % de puissance, 7 km/h Nouvelles pierres tombales de Molaton sur les têtes 1/3/5/7, pierres tombales du titulaire sur les têtes 2/4/6/8 Consommation de 0,079 à 0,151 mm par passage de 100 m ; rugosité de 1,05 à 9,0 µm ; absence de bande bleue Acceptation : Comment prouver qu’un travail de meulage est terminé
Élément d'acceptation Critère Méthode Surface longitudinale Écart de 0,3 mm ou moins règle de 1 m avec jauge d'épaisseur rugosité de surface Ra ≤ 10 μm instrument de mesure de la rugosité de surface Profil transversal Profil mesuré dans la plage de tolérance du profil cible ; centre de la butée du rail : +0,2 / −0,4 mm, autres zones de tête : ±0,2 mm dans le cadre d’indexation utilisé sur certains réseaux Appareil de mesure de profil, comparaison zone par zone avec le profil de conception score d'adéquation au profil Lorsqu'un profil de score de réseau est évalué sur une échelle de 0 à 100, un score de 85 ou plus est excellent et un score de 70 ou plus est acceptable au niveau de la section. Calculé à partir du profil mesuré État de surface Pas de bande bleue continue, pas de couche d'oxydation, pas de marques de roue périodiques Inspection visuelle de la surface finie Profondeur d'enlèvement Élimination du métal parent dans les limites du budget autorisé, généralement plafonné à 0,5 mm par intervention. Mesure de profondeur et enregistrements de passage Transition et carénage Carénage au niveau de la jonction entre le rail au sol et le rail non au sol à plus de 1‰ règle et mesure Aiguillages, courbes et soudures : Meuler là où c’est le plus difficile
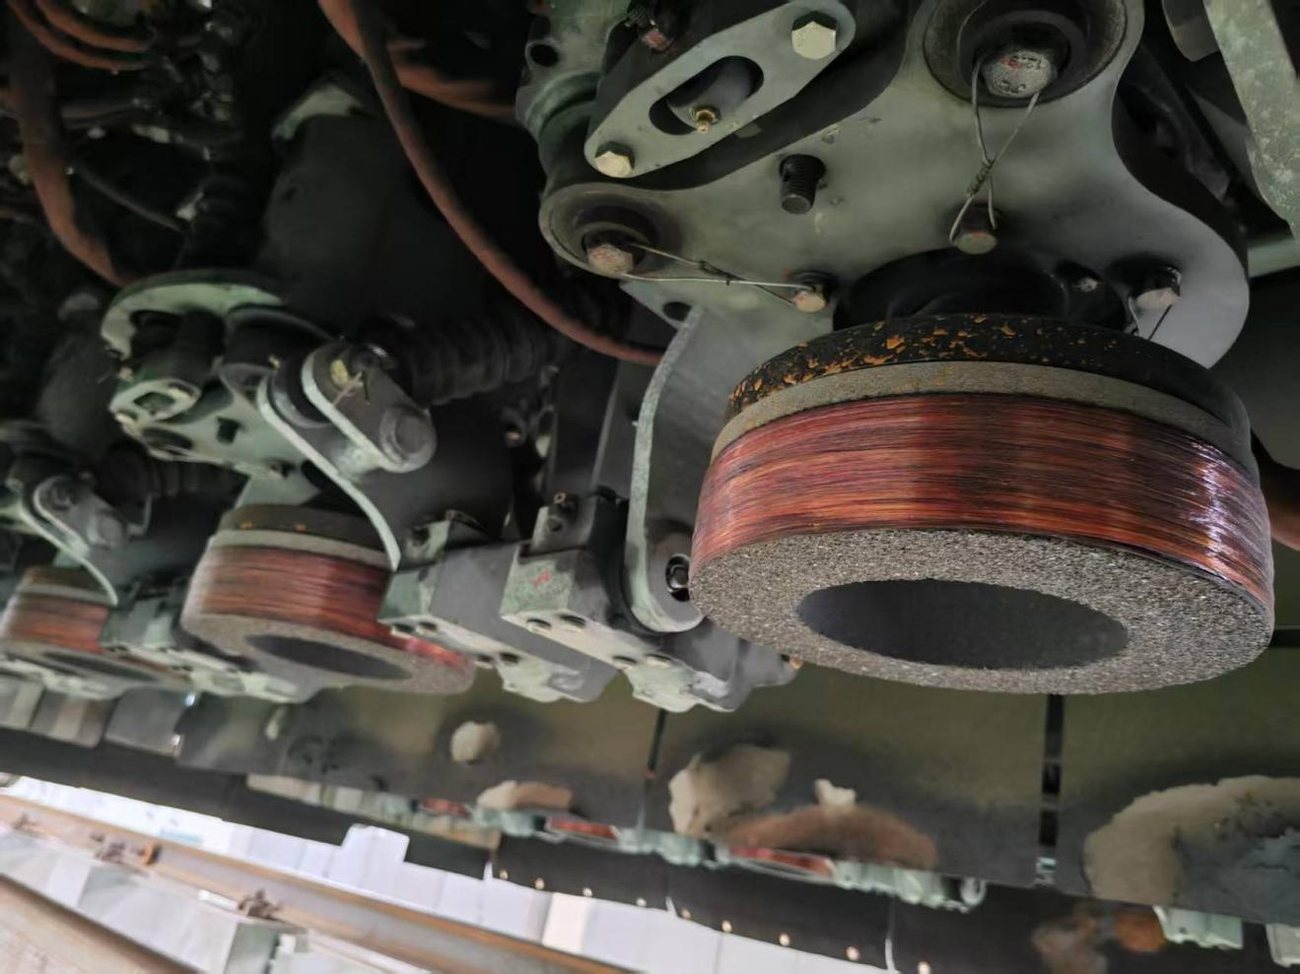
Structure des coûts : Ce que consomme une campagne de broyage
Six erreurs qui ruinent un travail fastidieux
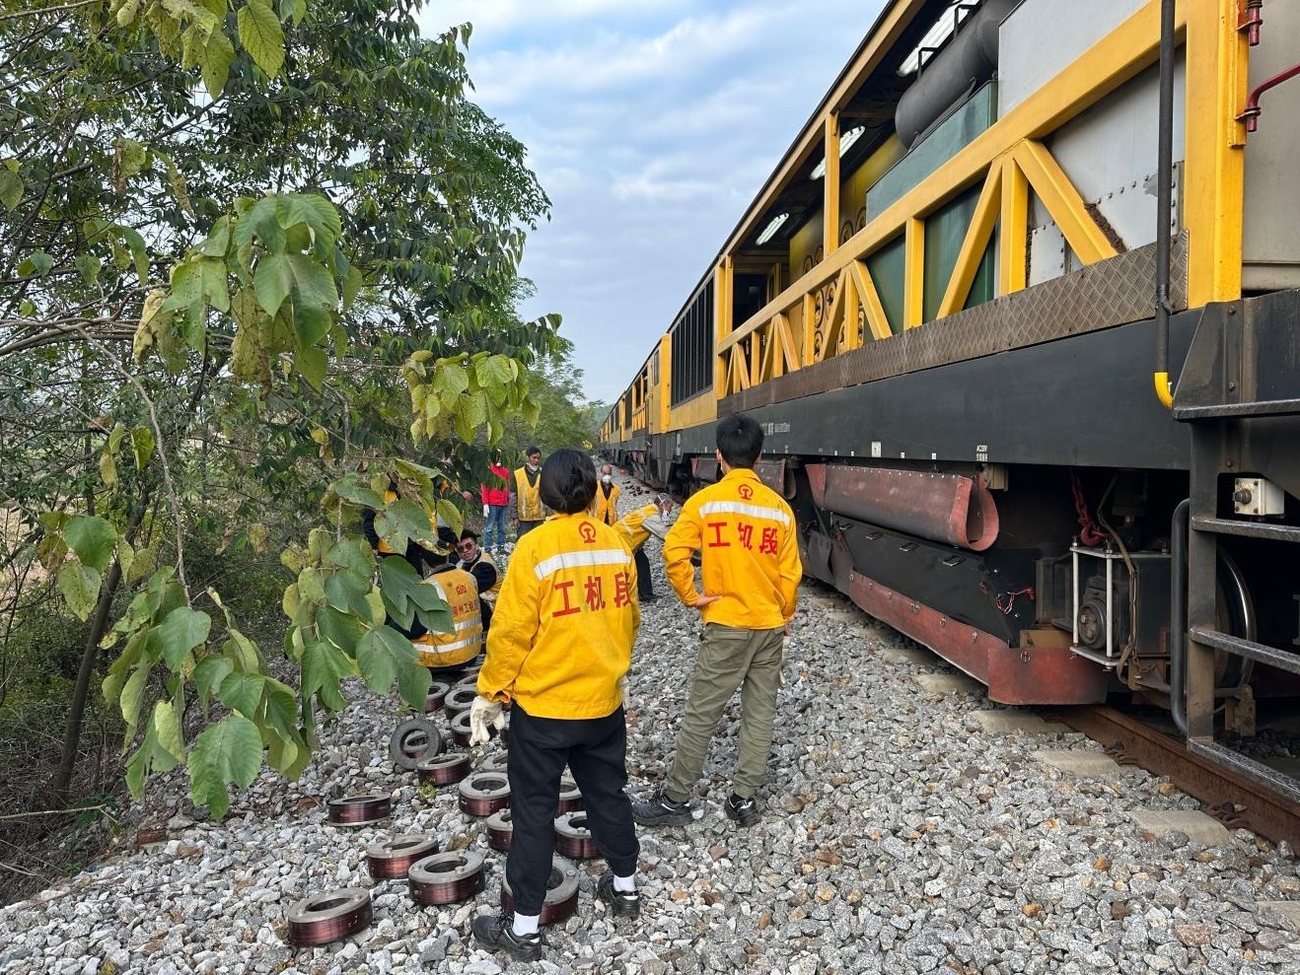
Qui devrait effectuer les travaux : flotte interne, sous-traitant ou fournisseur de roues
Qu'est-ce qu'un seul passage de meulage enlève réellement ?
Quelle doit être la profondeur de la passe de meulage dans la tête du rail ?
À quelle fréquence faut-il programmer le meulage préventif ?
Quelle est la différence entre le meulage correctif et le meulage de profil ?
Quelle meule convient au transport ferroviaire de charges lourdes ?
Comment vérifie-t-on un profil après broyage ?
Le meulage peut-il éliminer la fatigue de contact de roulement sans sur-usinage ?
Combien coûte une campagne de broyage par kilomètre ?
Contactez le fabricant de roues qui se cache derrière ces chiffres.